

APLICACIÓN DE 5S Y TRABAJO ESTANDARIZADO EN UNA EMPRESA DEL SECTOR MANUFACTURERO PARA LA REDUCCIÓN DEL DESPERDICIO DE MATERIAL
APPLICATION OF 5S AND STANDARDIZED WORK IN A MANUFACTURING COMPANY FOR MATERIAL WASTE REDUCTION
Ing. Martín Flores Zuñiga 1
Dr. Fernando Ortiz Flores 2
MMA Jorge Luís Hernández Mortera 3
Dr. Oscar Báez Sentíes 4
RESUMEN
RESUMEN El uso eficiente de recursos y la reducción de desperdicios son claves en el sector manufacturero. Este artículo describe la aplicación de las 5S y el establecimiento de trabajo estandarizado en una empresa manufacturera, para reducir el desperdicio de forjas dañadas en la fabricación de tijeras de corte. Las 5S mejoraron la organización, limpieza y eficiencia del espacio de trabajo, mientras que el trabajo estandarizado redujo la variabilidad de los procesos. Tras aplicar estas herramientas, se logró una reducción del desperdicio de material de forjas dañadas al mes. La combinación de ambas metodologías optimizó los recursos, mejoró la calidad del producto y aumentó la rentabilidad de la empresa. La mejora continua, la organización eficiente y la estandarización de procesos fueron fundamentales para estos resultados.
ABSTRACT
Efficient use of resources and waste reduction are key in the manufacturing sector. This paper describes the application of 5S and the establishment of standardized work in a manufacturing company, to reduce the waste of damaged forges in manufacturing cutting scissors. 5S improved the organization, cleanliness, and efficiency of the workspace, while standardized work reduced the variability of the processes. After applying these tools, a reduction in material waste was achieved. The combination of both methodologies optimized resources, improved product quality, and increased the company's profitability. Continuous improvement, efficient organization, and process standardization were fundamental to these results.
Palabras clave
5S, trabajo estandarizado, desperdicio de material
Key Words
5S, standardized work, material waste
______________________________
2 Dr. Fernando Ortiz-Flores. Profesor investigador de la MII del TecNM / Instituto Tecnológico de Orizaba. fer.ort.f@gmail.com
3 MMA Jorge Luís Hernández-Mortera. Profesor investigador de la MII del TecNM / Instituto Tecnológico de Orizaba.
4 Dr. Oscar Báez Sentíes. Profesor investigador de la MII del TecNM / Instituto Tecnológico de Orizaba.
INTRODUCCIÓN
El uso eficiente de los recursos y la reducción de desperdicio de material son objetivos cruciales para las empresas del sector manufacturero. En este contexto, la aplicación de las 5S y del trabajo estandarizado forman un papel fundamental para lograr una reducción significativa del desperdicio de material, al facilitar la localización de recursos, mejorar el orden y mantener los estándares de calidad de las empresas (Mrabti et al., 2023).
Las 5S, descritas por Neu et al. (2020) como una de las herramientas más utilizadas dentro de la manufactura esbelta, destacan por su capacidad para transformar el entorno laboral al promover un espacio de trabajo organizado, limpio y eficiente. Esta metodología no sólo mejora la organización y la eficiencia, sino que también aporta beneficios adicionales en términos de productividad y reducción de desperdicios. Por ejemplo, Freitas et al. (2018) resaltan su impacto en la disminución de desperdicio de materiales al facilitar la localización de recursos y mantener un entorno seguro y ordenado. Asimismo, Monnanyana y Gupta (2021) enfatizan los beneficios tangibles de su implementación, como la reducción del tiempo empleado en buscar herramientas, la mejora en la seguridad y el orden, así como la disminución de materiales desperdiciados.
Por otra parte, el trabajo estandarizado, destacado por Valverde-Curi et al. (2019) como una herramienta clave para la reducción de desperdicios, se centra en la uniformidad de los procedimientos y la disminución de la variabilidad en las tareas diarias de las empresas manufactureras. Este enfoque permite establecer procesos consistentes que eliminan actividades que no generan valor y reducen la variabilidad, como lo señalan Fazinga et al. (2019), quienes además destacan su contribución a la reducción del desperdicio de material. Por su parte, Labarta-García et al. (2023), subrayan que el trabajo estandarizado organiza y define actividades dentro de un proceso, logrando mayor efectividad, reducción de defectos, mayor flexibilidad operativa y un aumento significativo en la productividad.
La integración de las 5S y el trabajo estandarizado se ha consolidado como una estrategia clave para aumentar la eficiencia operativa y reducir desperdicios en las empresas manufactureras. Al combinar los principios de orden, limpieza y estandarización, estas herramientas crean un entorno de trabajo estructurado que favorece la mejora continua. Por ejemplo, Shahin et al. (2023) señalan que su aplicación conjunta permite incrementar la productividad y minimizar la pérdida de materiales mediante la optimización de los recursos. De manera complementaria, Tapia Vargas (2023) describe cómo esta sinergia fortalece la reducción de desperdicios y establece una base sólida para el mejoramiento continuo de los procesos. Finalmente, Bravo Fernandez (2023) enfatiza que esta combinación fomenta el cumplimiento de estándares, impulsa una cultura de mejora continua y contribuye a una mayor eficiencia operativa dentro de las organizaciones.
METODOLOGÍA
El proyecto de aplicación de las 5S y trabajo estandarizado, se realizó en una empresa manufacturera del centro del estado de Veracruz. Este proyecto surgió a raíz de la necesidad de la empresa, objeto de estudio, por disminuir la cantidad de forjas dañadas utilizadas para la fabricación de tijeras de corte. Para dar solución a esta necesidad, primeramente, se realizaron recorridos por el área de producción, en los que se identificó que la causa principal del daño a las forjas era el contacto prologando de éstas con el aceite y liquido refrigerante, que ocurría en las cajoneras de las máquinas. Habiendo identificado la causa principal se la metodología que se muestra en la Figura 1.

Figura 1 Metodología para reducir la cantidad de forjas dañadas
1. Medir indicador antes de la mejora
La medición del indicador “desperdicio de material” se realizó a través de las siguientes actividades:
Medición preliminar del indicador. Se realizó a través de la contabilización y registro del número de forjas dentro de las cajoneras (véase Figura 2) en cada uno de los procesos. Esta medición se realizó durante 12 días (1 registro por día), el resultado se muestra en la Tabla 1.
Cálculo del tamaño de muestra óptimo. Se realizó mediante el método estadístico por fórmula directa (véase Ecuación 1). Los valores ∑x y ∑x2 se calcularon (véase Tabla 2) y se sustituyeron en la Ecuación 1, obteniendo como resultado un tamaño de muestra óptimo de 7 (véase Ecuación 2).
Registro de observaciones faltantes. No fue necesario realizar más observaciones, habiendo realizado 12 durante la medición preliminar.
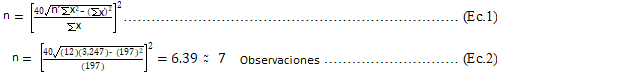
Tabla 1 Resultado de la medición preliminar
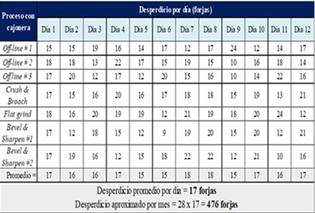
Tabla 2 Obtención de valores ∑x y ∑x2
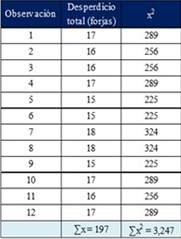
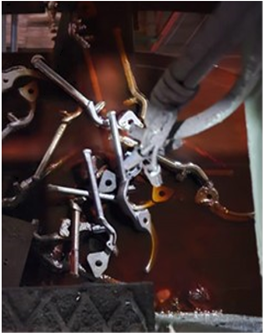
Figura 2 Forjas en cajoneras
2. Aplicar las 5S
Como primer paso se aplicó Seiri (clasificar), eliminando todo aquello que no aportaba valor al proceso. Para aplicar esta S se realizaron las siguientes actividades:
Capacitación del personal. Se capacitó al personal sobre las 5S para pudieran poner en práctica lo aprendido durante la aplicación en el área de producción. En la capacitación (que se impartió a 5 grupos: 60 operadores en total) se utilizaron diapositivas, videos breves y fotografías reales del estado del área de producción. Al finalizar la capacitación se aplicó una evaluación compuesta por 5 preguntas. En la Figura 3a se muestra evidencia de la capacitación.
Recorrido de inspección inicial. Se realizó en cada uno de los procesos para observar el estado actual de las estaciones de trabajo y resolver dudas referentes a la aplicación de las 5S. En la Figura 3b se muestra evidencia de los recorridos.
Clasificación y separación de elementos. Cada operador realizó la clasificación de los elementos necesarios e innecesarios en sus estaciones de trabajo identificando forjas y residuos y separándolos de acuerdo con su tipo. Las forjas en cajas y los residuos en botes y/o contenedores (véase Figura 3c). La Figura 3d muestra un ejemplo del antes y después, de una estación de trabajo.
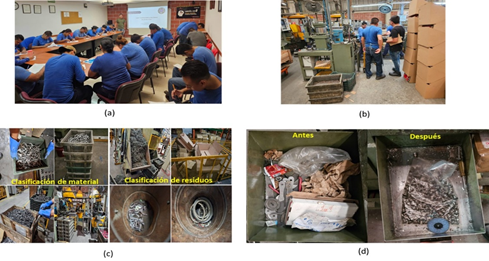
Figura 3 a) Capacitación del personal operativo. b) Recorridos de inspección iniciales. c) Clasificación y separación de elementos. d) Antes y después de aplicar Seiri
Como segundo paso se aplicó Seiton (ordenar) con el objetivo de organizar y ordenar materiales, herramientas y accesorios en lugares adecuados, para ser encontrados rápidamente y utilizados de manera eficiente. Para aplicar esta S, se realizaron las siguientes actividades:
Asignación de espacios para elementos. Se establecieron zonas especificas para los elementos, según su frecuencia de uso: frecuente (elementos al alcance directo del personal, véase Figura 4a), poco habitual (elementos almacenados en estanterías o cajones cercanos, véase Figura 4b), y nulo (elementos no usados fueron enviados al almacén, véase Figura 4c).
Uso de contenedores y cajas organizadoras para material, piezas pequeñas y accesorios, evitando su dispersión. Los elementos fueron agrupados por tipo y frecuencia de uso, facilitando su uso e identificación. Un ejemplo se muestra en la Figura 4d.
Ordenar los elementos pertenecientes a las estaciones de trabajo. U ejemplo del antes y después de la aplicación de Seiton se muestra en la Figura 4e.
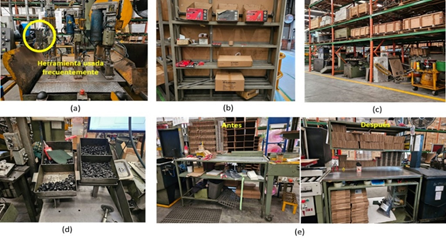
Figura 4 a) Ejemplo de uso frecuente. b) Ejemplo de uso poco habitual. c) Ejemplo de uso nulo. d) Ejemplo de contenedores utilizados. e) Antes y después de la aplicación de Seiton
Como tercer paso se aplicó Seiso (limpiar), con el objetivo de mantener limpias las estaciones de trabajo, máquinas, equipos y herramientas, y detectar cuestiones que ponen en riesgo la seguridad del personal operativo como charcos, fugas o cables pelados. Para aplicar esta S, se realizaron las siguientes actividades:
Limpieza profunda de cada estación de trabajo, retirando residuos acumulados, polvo, aceites y restos de materiales. Evidencia de esto se muestra en la Figura 5a.
Identificación de fuentes de suciedad propensas a acumulación de residuos, como zonas de corte y áreas de lubricación, y se asignaron responsables en cada estación de trabajo para vigilar fugas de aceite o lubricante en las máquinas.
Asignación de tareas de limpieza diaria a cada operario al inicio y final de su turno. Un ejemplo claro del antes y después de la aplicación de Seiso se muestra en la Figura 5b.
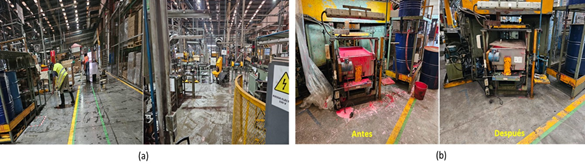
Figura 5 a) Evidencia de limpieza realizada. b) Antes y después de la aplicación de Seiso
Como cuarto paso se aplicó Seiketsu (estandarizar) con el objetivo de mantener la clasificación, el orden y la limpieza. Para esto se realizó un formato de autoevaluación buscando que se adoptaran prácticas repetitivas y rutinarias que garanticen la sostenibilidad de las mejoras a lo largo del tiempo. Evidencia del llenado del formato se muestra en la Figura 6a.
Como quinto y último paso para la aplicación de las 5S, se aplicó Shitsuke (disciplina) con el objetivo de fomentar la autodisciplina y la mejora continua del personal operativo, para que las mejoras logradas con las fases se mantuvieran de forma permanente. Para lograr esto, se realizó un formato de auditoría de las 5S con el objetivo de evaluar de manera semanal el área de producción. Evidencia del llenado del formato se muestra en la Figura 6b.
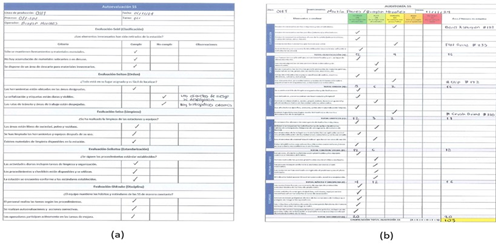
Figura 6 a) Evidencia de formato de autoevaluación llena. b) Evidencia de formato auditoría 5S lleno
3. Establecer trabajo estandarizado
Para establecer trabajo estandarizado en los diferentes procesos, del área de producción, se realizaron las siguientes actividades:
Identificar procesos de acuerdo con los procesos registrados en la base de datos de la empresa.
Definir hojas de trabajo estandarizado para asegurar la correcta ejecución de los procesos.
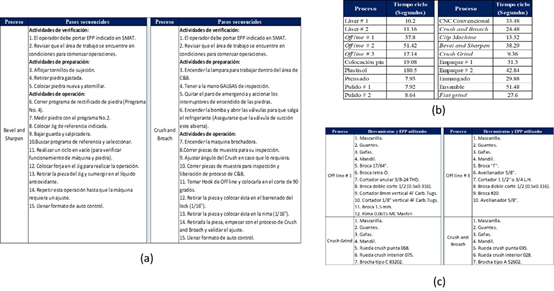
Desglosar los procesos en actividades simples y claras: verificación, preparación y operación; a través de la observación, revisión de procedimientos y platicas con el personal operativo. Un ejemplo de esta actividad se muestra en la Tabla 3a.
Obtener los tiempos de ciclo de cada proceso mediante las siguientes actividades:
Medición de tiempos de ciclo preliminares.
Cálculo de número de ciclo óptimos.
Medición de tiempos de ciclo faltantes.
Actividades realizadas siguiendo el mismo procedimiento descrito en “1. Medir indicador antes de la mejora”. La Tabla 3b muestra el resultado de los tiempos de ciclo obtenidos.
Identificar herramientas y equipo de protección personal (EPP) entrevistando al personal operativo y revisando datos de procesamiento de cada tijera en la base de datos de la empresa. En la Tabla 3c se muestra un ejemplo de lo realizado.
Tabla 3 a) Desglose de procesos en actividades. b) Tiempos ciclos en segundos de todos los procesos. c) EPP y herramienta utilizada en los procesos.
Identificar elementos visuales para las hojas de trabajo estandarizado. Se identificaron elementos visuales (imágenes, figuras y colores) a incluir en las hojas de trabajo estandarizado, relacionados con el EPP, los riesgos del proceso, las 5S e imágenes ilustrativas referentes a los procedimientos. Ejemplo de esto se muestra en la Figura 7a.
Definir hojas de trabajo estandarizado. Considerando que el personal operativo no siempre puede manipular las hojas para revisarlas, se decidió que toda la información se concentrará en una sola hoja para cada proceso y que fuera impresa en un tamaño considerable para facilitar su lectura. Las hojas de trabajo estandarizado (véase Figura 7b) se integró con los siguientes elementos:
Imágenes del proceso, señalizaciones y figuras ilustrativas.
Pasos secuenciales de las actividades del proceso.
Tiempos de ciclo.
Objetivos de producción.
Recomendaciones de seguridad.
Validar las hojas de trabajo estandarizado por el equipo de trabajo, supervisor de la línea LP 2 y gerente de planta, solicitándoles que identificaran cualquier inconveniente, error o mejora.
Implementar las hojas de trabajo estandarizado en los procesos mediante: a) la impresión en el formato seleccionado por el departamento de higiene y seguridad industrial de la empresa: tamaño A4. b) el enmicado con el propósito de protegerlas de posibles daños provocados por la exposición al ambiente de la planta: suciedad, humedad o desgaste por manipulación constante. c) Colocación en lugares visibles en cada estación de trabajo. Evidencia de esto se muestra en la Figura 7c.
4. Medir indicador después de la mejora
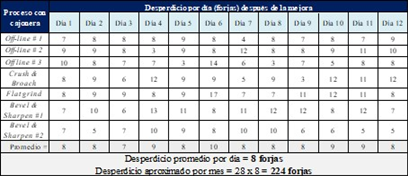
Una vez realizada la aplicación de las 5S y el establecimiento de trabajo estandarizado, se midió nuevamente el indicador “desperdicio de material” para realizar una comparación de ambos e identificar el grado de mejora. Esta medición constó de 12 observaciones, registradas durante 12 días para cada proceso. Es importante mencionar que se siguieron los mismos pasos utilizados para realizar la medición antes de la mejora; el resultado se muestra en la Tabla 4.
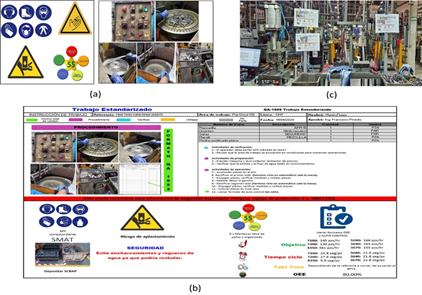
Figura 7 a) Ejemplo de elementos gráficos. b) Ejemplo de hoja de trabajo estandarizado. c) Evidencia de las hojas de trabajo estandarizado en las estaciones de trabajo
Tabla 4 Medición del indicador después de la mejora
RESULTADOS
Se realizó una prueba de hipótesis con comparación de medias y varianzas desconocidas, para validar estadísticamente los resultados después de aplicar las mejoras a través de las siguientes actividades:
Se planteó la siguiente hipótesis:
H_0: El desperdicio de material antes de la implementación de las mejoras es igual al desperdicio de material después de la aplicación de las mejoras.
H_1: El desperdicio de material antes de la implementación de las mejoras es mayor al desperdicio de material después de la aplicación de las mejoras.
Se estableció un nivel de significancia del 5% con un nivel de confianza del 95%, para la prueba de hipótesis, dado que la empresa lo consideró aceptable.
Se determinó la zona critica utilizando la Ecuación 3:
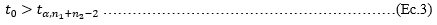
Se utilizó la tabla t de student, con el nivel de significancia del 5% y 22 grados de libertad, obteniendo el siguiente valor de para la zona critica:

Se calculó el estadístico de prueba t0 a través de la Ecuación 5:
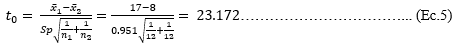
Se compararon los resultados como se muestra en la Ecuación 6:
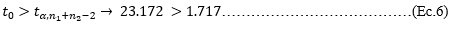
Por lo tanto, con base en la evidencia muestral, se concluye que el desperdicio de material, antes de la implementación de las mejoras, es mayor al desperdicio de material, después de la implementación de las mejoras.
Habiendo realizado la validación estadística de la mejora del indicador, se elaboró una tabla y grafico para mostrar una comparación del desperdicio promedio de material, antes y después de la mejora; los resultados fueron los siguientes:
Una reducción de desperdicio de material (forjas dañadas) de 476 a 252 forjas por mes (véase Figura 8a).
Una reducción del desperdicio de material del 52.94% (véase Figura 8b), después de aplicar las 5S y establecer trabajo estandarizado.
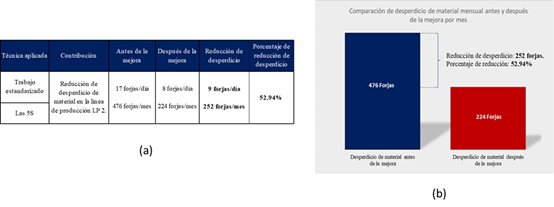
Figura 8 a) Tabla resumen comparación antes y después de la mejora. b) Comparación gráfica por mes del indicador antes y después de la mejora
CONCLUSIONES
La aplicación de las 5S y el establecimiento de trabajo estandarizado el área de producción, ha demostrado ser eficaz en la optimización de los recursos y en la mejora de la eficiencia operativa, ya que ambas contribuyeron a una organización más eficiente del espacio de trabajo, redujeron la variabilidad en los procesos y promovieron una cultura de mejora continua.
Gracias a la implementación de estas herramientas, se logró una notable disminución del desperdicio de material en un 52.94%. Esta reducción no sólo optimizó los recursos, sino que también contribuyó a una reducción de costos operativos y mejora de la rentabilidad de la empresa.
Finalmente, la implementación del trabajo estandarizado logró una mayor consistencia en las operaciones, mientras que la aplicación de las 5S contribuyó significativamente a reducir los errores humanos y las variaciones en el proceso de producción. Como resultado, se logró una disminución notable en la cantidad de forjas defectuosas, lo que se tradujo en una mejora sustancial en la calidad del producto final.
REFERENCIAS BIBLIOGRÁFICAS
- Bravo Fernandez, J. A. (2023). Application of Lean Manufacturing Tools (5S, Andon and Standard Time) to Increase Productivity in the Production Area of a Metalworking Company.
- Fazinga, W., Saffaro, F., Isatto, E., & Lantelme, E. (2019). Implementation of standard work in the construction industry. Revista ingeniería de construcción, 34(3), 288-298.
- Freitas, R. d. C., Freitas, M. d. C. D., Gomes de Menezes, G., & Odorczyk, R. S. (2018). Lean Office contributions for organizational learning. Journal of Organizational Change Management, 31(5), 1027-1039.
- Labarta-García, R., Vidal-Asencios, M., & Collao-Díaz, M. (2023). Application of Lean Manufacturing and SLP tools to increase productivity in an SME in the textile sector.
- Monnanyana, O., & Gupta, K. (2021). A case study on implementation of 5S in a manufacturing plant to improve operational effectiveness. MATEC Web of Conferences.
- Mrabti, A., Bouajaja, S., Hachicha, H. K., & Nouri, K. (2023). Digital 5S: a case study of an Automotive wiring industry. ITM Web of Conferences.
- Neu, D. T., de Aguiar Laveaux, N. D., Balbinot Lamberti, T., & Fernando de Mello, M. (2020). APLICAÇÃO DA METODOLOGIA 5S EM UM LABORATÓRIO DE FISIOLOGIA DE PEIXES DA UNIVERSIDADE FEDERAL DE SANTA MARIA. Tecno-Lógica, 24.
- Shahin, M., Chen, F. F., Hosseinzadeh, A., Khodadadi Koodiani, H., Bouzary, H., & Shahin, A. (2023). Enhanced safety implementation in 5S+ 1 via object detection algorithms. The International Journal of Advanced Manufacturing Technology, 125(7), 3701-3721.
- Tapia Vargas, F. d. M. M. (2023). Experiencia lúdica utilizando la herramienta standard operating sheet de Lean Manufacturing para mejorar la enseñanza-aprendizaje del trabajo estandarizado. Industrial Data, 26(1), 91-115.
- Valverde-Curi, H., De-La-Cruz-Angles, A., Cano-Lazarte, M., Alvarez, J. M., & Raymundo-Ibañez, C. (2019). Lean management model for waste reduction in the production area of a food processing and preservation SME. Proceedings of the 5th International Conference on Industrial and Business Engineering.
Para citar este artículo utilizar alguna de las siguientes dos opciones:
* https://doi.org/10.70417/dPAGHWX.VL
* Flores, M. (2025). APLICACIÓN DE 5S Y TRABAJO ESTANDARIZADO EN UNA
EMPRESA DEL SECTOR MANUFACTURERO PARA LA REDUCCIÓN DEL DESPERDICIO DE MATERIAL. FEGLININ, #32, 4-13.