

REDUCCIÓN DE TIEMPOS DE PREPARACIÓN DE MÁQUINAS APLICANDO SMED EN UNA EMPRESA MANUFACTURERA
REDUCTION OF MACHINE SETUP TIMES BY APPLYING SMED IN A MANUFACTURING COMPANY
Ing. Martín Flores Zuñiga 1
Dr. Fernando Ortiz-Flores 2
Dr. Oscar Báez Sentíes 3
MMA Jorge Luís Hernández-Mortera 4
RESUMEN
El tiempo disponible de los equipos y la reducción de tiempos de preparación son fundamentales en el sector manufacturero. Este artículo presenta la aplicación de SMED en una empresa manufacturera, para reducir los tiempos de preparación de máquinas de perforado. El proceso incluyó medir tiempos preliminares, clasificar actividades internas y externas, convertir actividades internas en externas y mejorar actividades clave. También se capacitó al personal y se implementaron herramientas de verificación para mantener los cambios. Los resultados reflejaron una notable reducción en el tiempo de preparación, respaldada por una validación estadística. Este caso destaca la eficacia de SMED en la optimización de procesos y la relevancia de la colaboración entre el personal operativo y la dirección en iniciativas de mejora continua.
ABSTRACT
Equipment availability and the reduction of preparation times are fundamental in the manufacturing sector. This article presents the application of SMED in a manufacturing company, to reduce the preparation times of drilling machines. The process included measuring preliminary times, classifying internal and external activities, converting internal activities into external ones, and improving key activities. Personnel were also trained, and verification tools were implemented to maintain the changes. The results reflected a notable reduction in preparation time, supported by statistical validation. This case highlights the effectiveness of SMED in process optimization and the relevance of collaboration between operational personnel and management in continuous improvement initiatives.
Palabras clave
SMED, tiempos de preparación, mejora continua.
Key Words
SMED, preparation times, continuous improvement.
______________________________
2 Dr. Fernando Ortiz-Flores. Profesor investigador de la MII del TecNM / Instituto Tecnológico de Orizaba. fer.ort.f@gmail.com
3 Dr. Oscar Báez Sentíes. Profesor investigador de la MII del TecNM / Instituto Tecnológico de Orizaba.
4 MMA Jorge Luís Hernández-Mortera. Profesor investigador de la MII del TecNM / Instituto Tecnológico de Orizaba.
INTRODUCCIÓN
Actualmente, los tiempos de preparación de máquinas desempeñan un papel fundamental en la eficiencia operativa y la competitividad de las empresas del sector manufacturero (Espinoza Liberio & Barcia Villacreses, 2022). Según Méndez-González et al. (2021) el impacto de estos tiempos no se limita únicamente a la reducción de la productividad, sino que también conlleva a un aumento en los costos operativos y la pérdida de oportunidades en el mercado. Por esta razón, la reducción de los tiempos de preparación se ha convertido en una prioridad estratégica para las empresas que buscan optimizar su desempeño y mantenerse competitivas en un entorno altamente dinámico.
En este contexto, SMED (Single Minute Exchange of Die) se ha consolidado como una herramienta clave para la reducción de los tiempos de preparación, lo que permite a las empresas mejorar su eficiencia operativa y aumentar su productividad (España Ruiz, 2021). De acuerdo con Manzanillo y De Jesús (2020) SMED se fundamenta en un enfoque estructurado que busca minimizar los tiempos de preparación mediante la identificación y separación de las actividades en dos categorías principales: internas -que requieren la detención de la máquina- y externas -que pueden realizarse mientras la máquina está en funcionamiento-.
Las evidencias de su efectividad se reflejan en casos de estudio de empresas que han implementado SMED con éxito, por ejemplo, Medina Salas (2021) reporta que en la empresa Plastimet S.A.C., la implementación de SMED permitió una reducción del 48.6% en los tiempos de cambio de molde, incrementando la producción en un 11.6% por turno y estableciendo estándares para operaciones futuras, por otro lado, Alarcón Sornoza y Véliz Dorado (2022) destacan que en la empresa Mexichem Ecuador S.A. aplicó SMED en una máquina acampanadora, lo que resultó en la reducción de los tiempos improductivos y la optimización de recursos, generando un impacto positivo en la productividad y la calidad. Asimismo, Arcos Guzmán (2021) señala, que en la empresa Somatics, la aplicación de SMED en las líneas de troquelado logró una reducción del 80% en los tiempos de preparación, mejorando la capacidad de respuesta ante la demanda fluctuante y optimizando el uso del equipo.
Vicuña Mühlig y Zamora Naccha (2019) destacan que el uso de SMED se ha convertido en un estándar en la mejora continua de procesos industriales, demostrando ser una herramienta versátil para diversas industrias. Su capacidad para convertir tiempos improductivos en oportunidades de mejora lo posiciona como un elemento clave en la búsqueda de una manufactura más eficiente y sostenible (Gutiérrez, 2019). Barrientos Rivera y Gamboa Ricaldi (2019) añaden que, al implementar SMED, las empresas no sólo optimizan sus procesos internos, sino que también fortalecen su capacidad de respuesta ante la variabilidad de la demanda del mercado, lo que les permite producir lotes más pequeños con mayor rapidez y menor costo.
Finalmente, el impacto de SMED va más allá de la eficiencia operativa, fomentando una cultura de mejora continua dentro de las organizaciones, este enfoque involucra a los equipos de trabajo en la identificación de áreas de oportunidad y promueve la capacitación constante (Gutiérrez, 2019). Manzanillo y De Jesús (2020) sostienen que este enfoque colaborativo no sólo reduce los tiempos de preparación, sino que también incrementa la moral del equipo al evidenciar resultados tangibles de sus esfuerzos. Por último, Medina Salas (2021) señala que en un entorno competitivo y globalizado, donde la personalización y la rapidez son factores clave, la implementación de SMED permite a las empresas mantenerse relevantes y competitivas, ya que su adaptabilidad a distintos sectores, desde el automotriz hasta el de alimentos, ha demostrado su efectividad en una amplia gama de aplicaciones, reafirmando su importancia como pilar de la manufactura esbelta.
METODOLOGÍA
El proyecto de aplicación de SMED se realizó en una empresa manufacturera del centro del estado de Veracruz. Este proyecto surgió a raíz de la necesidad de la empresa, objeto de estudio, por disminuir el tiempo utilizado al inicio de cada turno en la preparación de las máquinas de perforado. Para dar solución a esta problemática, primeramente, se realizó una reunión con el gerente de planta en la que se decidió que se utilizaría SMED para reducir los tiempos de preparación. La metodología establecida para aplicar SMED se muestra en la Figura 1.
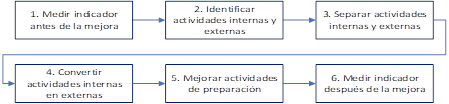
Figura 1 Metodología para reducir el tiempo de preparación de máquinas
1. Medir indicador antes de la mejora
La medición del indicador “tiempo de preparación de máquinas” se realizó a través de las siguientes actividades:
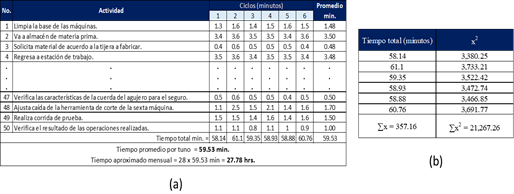
Medición de tiempos preliminares con cronómetro, de las actividades realizadas por el operador durante la preparación de las máquinas de perforado, durante seis ciclos de tiempo (1 por día) para cada actividad (véase Tabla 1a).
Cálculo de número de ciclos óptimos utilizando el método estadístico por fórmula directa (véase Ecuación 1). Los valores ∑x y ∑x2 se calcularon (véase Tabla 1b) y se sustituyeron en la Ecuación 1, obteniendo que el número de ciclos óptimos es igual a uno (véase Ecuación 2).
Medición de tiempos de ciclos faltantes. No fue necesario realizar más mediciones, pero para fines del análisis se consideraron las 6 mediciones de tiempos preliminares.
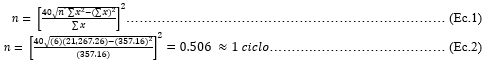
Tabla 1 a) Muestra de resultados de la medición de tiempos preliminares. b) Obtención de valores ∑x y ∑x2
2. Identificar actividades internas y externas
Para identificar las actividades internas y externas, que el personal operativo realizaba para la preparación de máquinas de perforado, se realizaron las siguientes actividades:
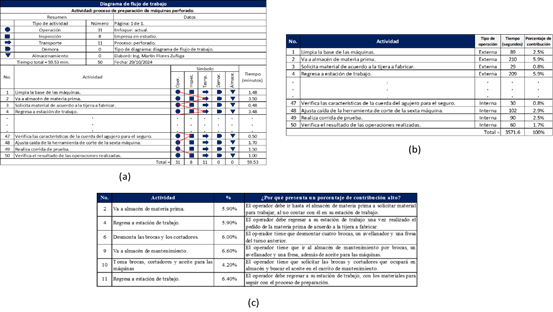
Realizar listado de actividades de preparación, a través de la observación del proceso de preparación, registrando en tiempo real todas las actividades realizadas por el personal operativo (véase Tabla 2a).
Realizar diagrama de flujo de trabajo del proceso de preparación, de acuerdo con el listado de actividades, y representar de manera grafica las actividades realizadas, el tiempo de cada actividad y el tipo de cada una: operación, transporte, inspección, demora y almacenamiento.Medir el tiempo del proceso de preparación actual con cronómetro, de las actividades de preparación. Es importante destacar que se siguió el mismo procedimiento descrito en el paso 1 de la metodología para aplicar SMED (“Medir indicador antes de la mejora”), y de igual forma se realizó la toma de seis ciclos para cada actividad; el resultado se muestra en la Tabla 2b.
Identificar actividades internas y externas del proceso de preparación actual, a través de entrevistas con el personal operativo, tomando en consideración su experiencia.Analizar porcentajes de contribución de las actividades de preparación, con el objetivo de comprender las razones detrás de las actividades con los porcentajes de contribución más altos. Esta actividad se realizó con ayuda del personal operativo y se identificaron dichas razones de acuerdo con su experiencia; el resultado se muestra en la Tabla 2c.
Tabla 2 a) Muestra parcial del diagrama de flujo de trabajo. b) Muestra parcial de Identificación de actividades internas y externas. c) Análisis de porcentajes de contribución
3. Separar actividades internas y externas
Este paso, que tuvo como objetivo separar y clasificar las actividades de preparación de las máquinas de perforado, en internas o externas, y asegurar que éstas se ejecuten de manera correcta se realizó con las las siguientes actividades:
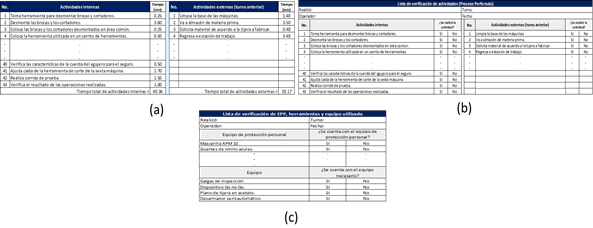
Separar las actividades de preparación como internas o externas, a través de la experiencia del personal operativo. El resultado, que se muestra en la Tabla 3a, indica lo siguiente:
Realizar lista de verificación para control de operaciones internas y externas, con el objetivo de que el supervisor tuviera registro y control de las actividades de preparación realizadas por el personal operativo y para que pudiera tomar acciones correctivas de ser necesario; el resultado se muestra en la Tabla 3b.
Realizar lista de verificación para el Equipo de Protección Personal (EPP), herramientas y equipo utilizado, con el objetivo de evitar que el proceso de preparación de máquinas se viera interrumpido por falta de elementos necesarios para el mismo; el resultado se muestra en la Tabla 3c.
Tabla 3 a) Muestra de separación de actividades en internas y externas. b) Muestra de lista de verificación de actividades de preparación. c) Muestra de lista de verificación de EPP, herramientas y equipo utilizado
4. Convertir actividades internas en externas
Este paso, que se realizó con el objetivo de identificar y convertir actividades de preparación internas en externas, involucró las siguientes actividades:
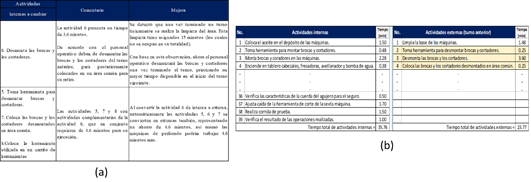
Se solicitó apoyo del personal operativo y se identificaron actividades internas potenciales de convertir en externas. El resultado se muestra en la Tabla 4a.
Se realizaron comentarios y se dio la mejora para convertir las actividades internas en externas. El resultado se muestra en la Tabla 4a.
Se realizó la Tabla 4b para mostrar la clasificación actualizada de las actividades internas y externas.
Tabla 4 a) Conversión de actividades internas en externas. b) Muestra de la clasificación actualizada de las actividades
5. Mejorar actividades de preparación
Para este paso, que tuvo como objetivo mejorar las actividades de preparación de las máquinas de perforado, y con ello agilizar el proceso de preparación, se realizaron las siguientes actividades:
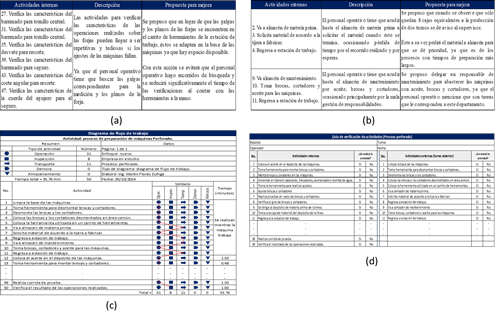
Analizar y mejorar actividades internas, con ayuda del personal operativo y con base en su experiencia mediante las siguientes actividades:
Analizar y mejorar actividades externas, con ayuda del personal operativo y con base en su experiencia mediante las siguientes actividades:
Capacitar al personal operativo con el nuevo de proceso de preparación de máquinas de perforado. Para facilitar la capacitación, se realizaron las siguientes actividades:
Se capacitó al personal operativo durante una reunión en el proceso de perforado.
Tabla 5 a) Propuesta de mejora actividades internas. b) Propuesta de mejora actividades externas. c) Muestra de diagrama de proceso de preparación nuevo d) Muestra de lista final de verificación de actividades
6. Medir indicador después de la mejora
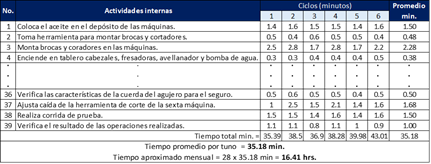
Una vez realizada la aplicación de SMED, se realizó la medición del indicador “tiempo de preparación de máquinas” para realizar una comparación de ambos (antes y después de la mejora) e identificar el grado de mejora. Esta medición constó de 6 ciclos -registrados durante 6 días para cada una de las actividades de preparación de las máquinas de perforado- con el método propuesto. Es importante mencionar que se siguieron los mismos pasos utilizados para realizar la medición del indicador antes de la mejora. El resultado, que se muestra en la Tabla 6, muestra un tiempo promedio de 35.18 min/tuno (15.48 horas/ mes) para la preparación de las máquinas de perforado.
Tabla 6 Muestra de resultados de la medición después de la mejora.
RESULTADOS
Se realizó una prueba de hipótesis con comparación de medias y varianzas desconocidas, para validar estadísticamente los resultados después de aplicar SMED, a través de las siguientes actividades:
Se planteó la siguiente hipótesis:
O bien:

Se estableció un nivel de significancia del 5% con un nivel de confianza del 95%, para la prueba de hipótesis, dado que la empresa lo consideró aceptable.
Se determinó la zona critica utilizando la Ecuación 3:

Se utilizó la tabla t de student, con el nivel de significancia del 5% y 22 grados de libertad, obteniendo el siguiente valor de para la zona critica:

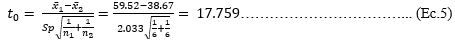
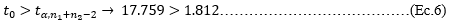
Por lo tanto, con base en la evidencia muestral, se concluye que el tiempo de preparación de máquinas de perforado, antes de la implementación de SMED, es mayor al tiempo de preparación de máquinas de perforado, después de la implementación de SMED.
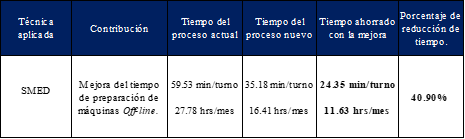
Habiendo realizado la validación estadística de la mejora del indicador, se elaboró una tabla y dos gráficos para mostrar una comparación del tiempo de preparación promedio, antes y después de la mejora; los resultados fueron los siguientes:
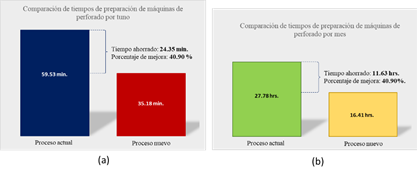
Figura 2 a) Comparación gráfica en minutos del indicador antes y después de SMED. b) Comparación gráfica en horas del indicador antes y después de SMED.
Tabla 7 Tabla resumen mejora del tiempo de preparación de máquinas de perforado.
CONCLUSIONES
La implementación de la metodología SMED permitió una reducción significativa en el tiempo de preparación de máquinas de perforado. A partir del análisis y optimización de las actividades internas y externas, se logró identificar y mejorar las actividades críticas que influían en el tiempo total de preparación.
El tiempo promedio de preparación por turno se redujo de 59.53 minutos a 35.18 minutos, representando una disminución del 40.90%. En términos mensuales, el tiempo de preparación pasó de 27.78 horas a 16.41 horas. Estos resultados no sólo confirman la eficacia del enfoque SMED para agilizar procesos industriales, sino que también demuestran el impacto positivo en la productividad operativa de la empresa.
Entre los logros más relevantes de este proyecto se incluyen:
*Identificación y clasificación de actividades: se logró separar las actividades de preparación en internas y externas, facilitando la identificación de aquellas que podían ser convertidas para optimizar los tiempos.
*Propuestas de mejora específicas: las actividades internas y externas con mayor potencial de mejora fueron intervenidas con propuestas concretas, respaldadas por la experiencia del personal operativo.
*Capacitación y herramientas de control: el personal fue capacitado en el nuevo proceso, y se desarrollaron herramientas de verificación para garantizar la continuidad y el control de las mejoras implementadas.
Finalmente, la validación estadística de los resultados, mediante la prueba de hipótesis, confirmó que las mejoras alcanzadas son significativas y sostenibles en el tiempo. Este caso de estudio destaca la importancia de aplicar metodologías como SMED en el sector manufacturero, promoviendo la mejora continua y contribuyendo a la competitividad empresarial.
REFERENCIAS BIBLIOGRÁFICAS
- Alarcón Sornoza, J. W., & Véliz Dorado, D. A. (2022). Reducción de tiempos de cambio en la maquina acampanadora mediante la aplicación de la técnica SMED en la empresa Mexichem Ecuador SA
- Arcos Guzmán, J. E. (2021). Propuesta de reducción del tiempo de cambio de molde de troquel mediante la metodología SMED en la línea de FWS.
- Barrientos Rivera, J. R., & Gamboa Ricaldi, M. M. (2019). Propuesta de aplicación de la metodología SMED en una línea de envasado de bebidas carbonatadas.
- España Ruiz, C. E. (2021). Diseño de investigación para la propuesta de implementación de metodología SMED, para optimización de los procesos de producción y reducción de tiempos de paro del área de impresión HD en una planta productora de sacos de polipropileno ubicada en el departamento de Sacatepéquez, Guatemala Universidad de San Carlos de Guatemala].
- Espinoza Liberio, W. I., & Barcia Villacreses, K. F. (2022). Mejoramiento del proceso de cambios de formato en la máquina procesadora de envases embutido de dos piezas, aplicando la metodología SMED (Single Minute Exchange of Die) ESPOL. FIMCP].
- Gutiérrez, E. M. A. G. (2019). Reducción del tiempo de preparación de una línea de envasado implementando la técnica single minute Exchange of die (SMED). Revista de la Escuela de Estudios de Postgrado(1), 25-31.
- Manzanillo, M., & De Jesús, E. (2020). Propuesta de reducción de tiempo de cambio con la implementación del diseño del método SMED en el proceso de impresión OFFSET en Editora Padilla S. A Universidad Nacional Pedro Henríquez Ureña].
- Medina Salas, D. A. (2021). Aplicación de la herramienta SMED para la reducción del tiempo de cambio de molde en la línea de inyección de plásticos en la empresa PLASTIMEC SAC.
- Méndez-González, L. C., Perez Olguin, I. J. C., Rodriguez Picon, L. A., & Garibay Nuñez, J. E. (2021). Implementación de la Metodología SMED para Agilizar el Cambio de Modelo en una Máquina Punzonadora. Instituto de Ingeniería y Tecnología.
- Vicuña Mühlig, C. A., & Zamora Naccha, A. F. (2019). Reducción de tiempos de preparación del área de prensa para la mejora de producción en empresa de calzado.
Para citar este artículo utilizar alguna de las siguientes dos opciones:
* https://doi.org/10.70417/F-ATTs__Dh
* Flores, M. (2025). REDUCCIÓN DE TIEMPOS DE PREPARACIÓN DE MÁQUINAS
APLICANDO SMED EN UNA EMPRESA MANUFACTURERA. FEGLININ, #32, 34-42.